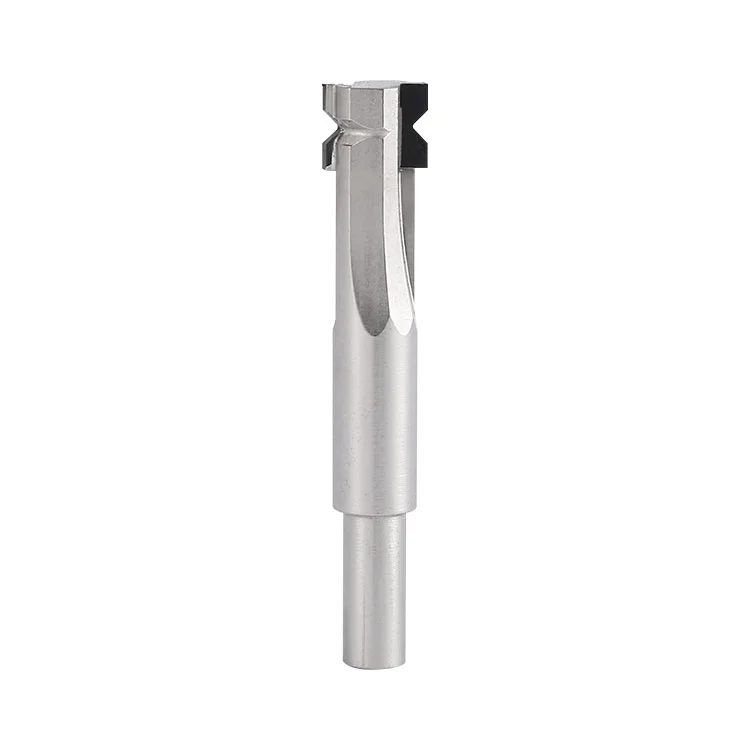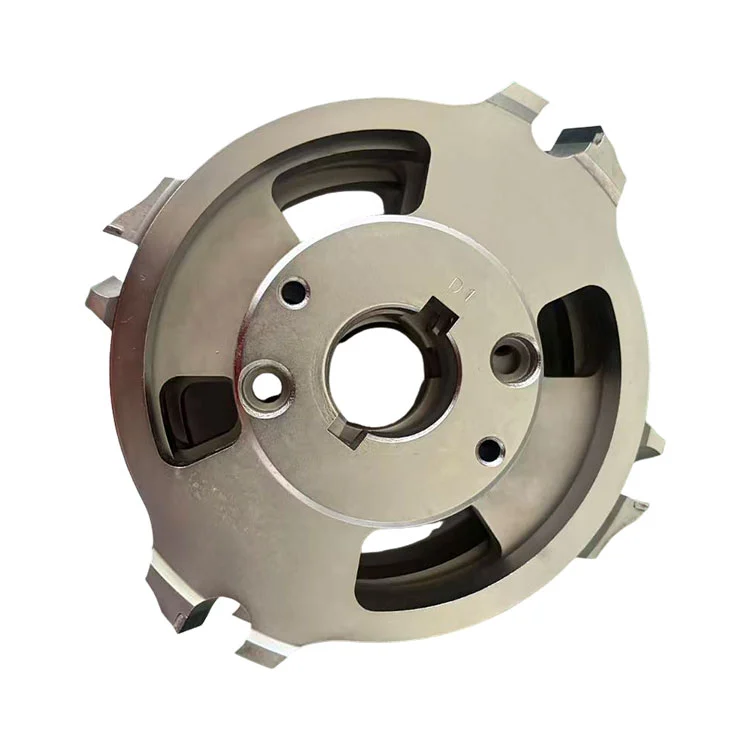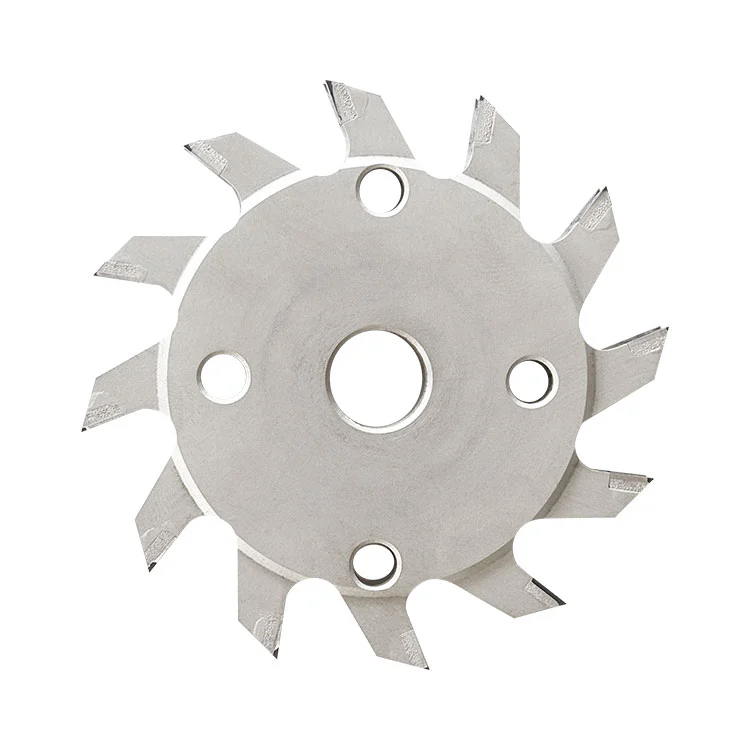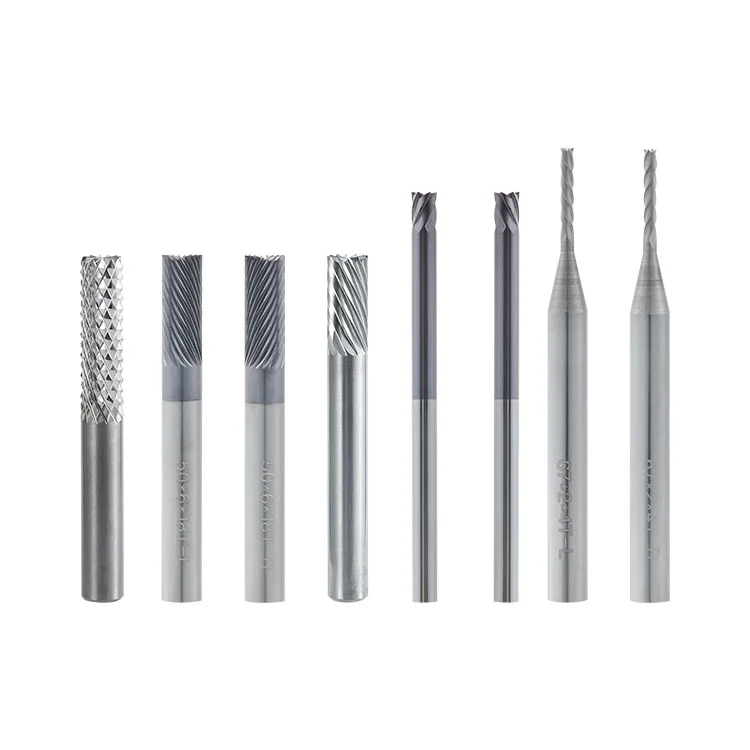
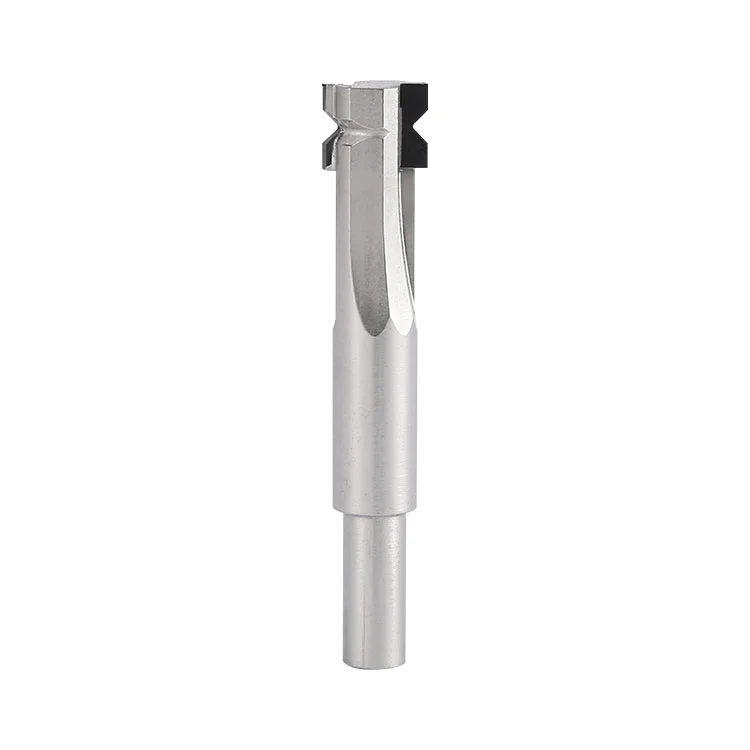
الشركة المصنعة لقاطع نصف القطر الصغير PCD PCB في الصين تقدم Winway أدوات قطع دقيقة لمصنعي ثنائي الفينيل متعدد الكلور الذين يبحثون عن حلول موثوقة لتصنيع نصف القطر الصغير. تم دمج ساقها المصنوعة من سبائك الفولاذ مع حشوة ماسية PCD ملحومة بدرجة حرارة عالية، وتتميز بحافة قطع دقيقة على شكل قوس دقيق. تعمل الأداة على تدوير الحواف الحادة على طول الخطوط الخارجية لثنائي الفينيل متعدد الكلور والفتحات وفتحات الفتحات، مما يحول حواف الزاوية اليمنى إلى أقواس R ناعمة. وهذا يساعد على تقليل تركيز الضغط، ومنع تقطيع حواف اللوحة ورفع رقائق النحاس، وإزالة نتوءات التشغيل الآلي. بالمقارنة مع قواطع نصف القطر التقليدية المصنوعة من فولاذ التنغستن، توفر الحافة الماسية PCD مقاومة أعلى للتآكل عند تصنيع الألواح المملوءة بالألياف الزجاجية، مما يؤدي إلى إطالة عمر خدمة الأداة ودعم الإنتاج الضخم المستمر.
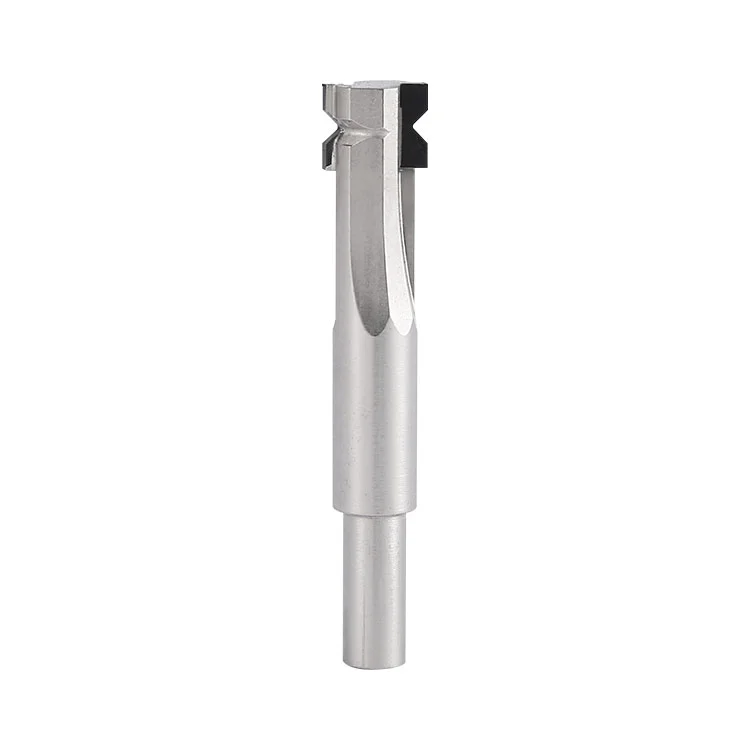
PCD PCB Small Corner Radius Cutter عبارة عن أداة تشكيل من نوع عرقوب تتكون من ركيزة من سبائك الصلب وحافة قطع على شكل قوس من الماس PCD ملحومة بدرجة حرارة عالية. لقد تم تصميمه خصيصًا لتشكيل نصف قطر صغير من لوحات الدوائر المطبوعة بقيم R نموذجية تبلغ 0.1/0.3/0.5 مم. تقوم طواحين القطع القوسية المعدة مسبقًا بطحن الزوايا الدائرية القياسية في مسار واحد، مما يحقق التخميل وإزالة الأزيز لحافة اللوحة وفتحة الفتحة. إنها تنتمي إلى أدوات قطع الماس المخصصة لعمليات تشكيل ثنائي الفينيل متعدد الكلور.
دوران عالي السرعة:يقوم مغزل الأداة الآلية بتشغيل الأداة للتدوير بسرعة عالية، وتتصل حافة القطع ذات الشكل القوسي PCD بحافة الزاوية اليمنى لقطعة عمل PCB.
التغذية الكنتورية:تتغذى حافة القطع القوسية بشكل موحد على طول محيط قطعة العمل وتزيل المواد ذات الزاوية الحادة لتكوين قوس نصف قطر قياسي قياسي في مسار واحد.
إخلاء الشريحة:تقوم مزامير الرقائق الحلزونية بإخلاء غبار الألياف الزجاجية ورقائق الراتنج بسرعة، مما يقلل من مخاطر الخدش والحرق الحراري على حافة القطع وسطح اللوحة الناتج عن احتكاك الرقاقة.
تصنيع الآلات المقاومة للاهتراء:بفضل الحافة الماسية PCD فائقة الصلابة، تتآكل الأداة ببطء عند قطع المواد المملوءة بالألياف الزجاجية، مما يضمن أبعاد R مستقرة عبر الدفعات ويقلل تكرار تغيير الأداة بشكل متكرر.
| غرض | مواصفات المعلمة |
| اسم المنتج | PCD PCB قطع نصف قطر الزاوية الصغيرة |
| قطع القطر الخارجي | 9.5 ملم |
| الطول الإجمالي | 55 ملم |
| قطر عرقوب | 6 ملم |
| نصف قطر اختياري | R0.1 / R0.3 / R0.5mm |
| قطع حافة المواد | PCD الماس متعدد البلورات |
| مادة الركيزة عرقوب | سبائك الصلب المعالجة بالحرارة عالية القوة |
ألواح FR-4 والألياف الزجاجية:تقريب حافة اللوحة، والتخميل وإزالة الأزيز لألواح الألياف الزجاجية PCB FR-4، والألواح ذات TG العالي، والألواح ذات الألياف الزجاجية العالية.
قاعدة من الألومنيوم وثنائي الفينيل متعدد الكلور ذو النواة المعدنية:تشكيل زاوية R على الحواف وفتحات الفتحات لثنائي الفينيل متعدد الكلور ذو قاعدة الألومنيوم وثنائي الفينيل متعدد الكلور ذي النواة المعدنية.
ألواح متعددة الطبقات والنحاس الثقيل:زاوية محيطية دائرية للمساعدة في منع رفع رقائق النحاس وتقطيع الحواف.
معالجة فتحة V-CUT:معالجة بزاوية R على طرفي فتحات V-CUT لتقليل خطر التشقق أثناء كسر اللوحة.
تشكيل ثنائي الفينيل متعدد الكلور الإنتاج الضخم:تتطلب سيناريوهات المعالجة الدقيقة اتساقًا عاليًا للزاوية R وتصنيعًا مستمرًا طويل العمر.
تصنيع المعادن الصلبة:تصنيع الأجزاء المعدنية الصلبة السميكة أو الفولاذ المقاوم للصدأ أو الأجزاء المعدنية الصلبة عالية الصلابة. (تم تحسين PCD للركيزة القائمة على الألياف الزجاجية/الراتنج؛ حيث يؤدي قطع المعادن بسهولة إلى تقطيع متطور.)
قطع العمل ذات الشوائب الصلبة:قطع العمل التي تحتوي على كميات كبيرة من المواد الغريبة الصلبة الخشنة أو الشوائب المعدنية الضخمة، والتي قد تسبب تقطيعًا شديدًا على حافة PCD.
عمق القطع المفرط:يتجاوز عمق التمرير الفردي الحد الأقصى المسموح به، مما يؤدي إلى تقطيع الحواف وتلف الركيزة.
جمع الغبار غير كاف:المعدات التي لا تحتوي على نظام لجمع الغبار، حيث يؤدي غبار الألياف الزجاجية المتراكم إلى تسريع تآكل الحواف وخدش سطح اللوحة.
إعداد الآلات غير المستقرة:ظروف العمل مع نفاد المغزل الكبير أو التركيبات السائبة؛ حافة PCD معرضة بشدة للتقطيع تحت الاهتزاز.
قطع درجات الحرارة العالية لفترات طويلة:القطع الجاف للحمل الثقيل لفترة طويلة تحت درجة حرارة عالية، حيث تخاطر الوصلة النحاسية PCD بالانفصال وتخاطر الركيزة الفولاذية بالتشوه الحراري.
1. لا تبدأ المعالجة في ظل نفاد مفرط للمغزل، أو كوليه ملوث أو كوليه متآكل؛ سوف الاهتزاز رقاقة حافة الماس PCD.
2. منع تصادم الأداة أو بدء تشغيل المغزل بقطعة عمل غير مثبتة.
3. يجب تفعيل نظام جمع الغبار. يعمل غبار الألياف الزجاجية على كشط حافة القطع وتسريع التآكل.
4. منع التوقف في حالات الطوارئ أو التغييرات الحادة في اتجاه التغذية في ظل الدوران عالي السرعة.
5. لا تتجاوز أبدًا الحد الأقصى الموصى به لعمق القطع؛ يحظر قطع تمريرة واحدة بعمق كامل.
6. لا تستخدم الأداة لظروف الطحن أو السفع الرملي؛ يجب حماية حافة PCD من الاصطدام بالأشياء الصلبة.
7. منع سقوط الأداة والتأثير الصعب. طرف PCD هش وقد يتشقق تحت تأثير بسيط؛ قد ينحني الساق الفولاذي بعد الاصطدام.
| ظاهرة غير طبيعية | السبب الجذري |
| تقطيع حافة اللوحة وسحب الألياف الزجاجية | نفاذ كبير للمغزل، معدل تغذية زائد، حافة قطع باهتة، حشو/شوائب زائدة داخل اللوحة، جمع غبار غير كافي. |
| حجم نصف قطر R غير مستقر | ضعف التركيز، وطوق انزلاقي، وقطعة عمل غير مثبتة، وركيزة أداة منحنية بسبب التأثير. |
| طرف PCD متكسر / فقدان الأسنان | اصطدام الأداة، وجود شوائب غريبة صلبة داخل قطعة العمل، والاهتزاز الشديد، وعمق القطع المفرط بتمريرة واحدة. |
| إزالة الترابط المتطورة (إدراج PCD) | حرارة القطع المفرطة، التشغيل الزائد، المفاصل النحاسية التالفة، القطع الجاف لفترة طويلة دون تبريد، تشوه الركيزة الحراري، سحب التماس النحاسي. |
| سطح لوح أسود وحافة مشتعلة من الراتنج | سرعة المغزل غير متطابقة، وإخلاء الرقائق بشكل سيئ، وحرق سطح اللوحة للرقائق تحت درجة حرارة عالية. |
| عمر خدمة الأداة أقل بكثير من المتوقع | قطعة عمل ذات ألياف زجاجية عالية، معلمات قطع غير معقولة، تأثير ضعيف لجمع الغبار، قطع غير مستقر بسبب الركيزة المشوهة. |
تخزين:قم بالتخزين بشكل فردي داخل صندوق أدوات مخصص مع حماية متطورة. لا يوجد تكديس أو وضع مكشوف لتجنب الاصطدام.
قبل العملية:افحص بصريًا بحثًا عن الشقوق أو الشقوق الموجودة على حافة القطع؛ غبار كوليت نظيف؛ اختبار نفاد المغزل.
أثناء المعالجة:حافظ على تشغيل نظام جمع الغبار بشكل مستمر. قم بفحص العينة بشكل دوري للبعد R ومراقبة التآكل المتطور وتشوه الساق.
بعد المعالجة:قم بإزالة غبار الرقائق من حافة القطع باستخدام مسدس هواء منخفض الضغط (لا تخدش الأشياء الصلبة حافة الماس)؛ فحص حافة PCD للتقطيع الصغير.
المناولة:أمسك الساق فقط، لا تلمس طرف الماس؛ منع السقوط، الذي قد يؤدي إلى ثني الركيزة الفولاذية وإلغاء الأداة.
A1: يحدث في الغالب بسبب حرارة القطع المفرطة وحمل الصدمات. يتحمل المفصل النحاسي ذو درجة الحرارة العالية ضغطًا مفرطًا وينفصل إدراج PCD عن الركيزة الفولاذية عالية القوة. يزيد التشوه الحراري للركيزة الفولاذية أيضًا من خطر فك الارتباط. تقليل عمق القطع وتحسين المعلمات وضمان جمع الغبار وتبديد الحرارة.
ج2: على الأرجح تداخل ضعيف بين ممرات القطع متعددة الطبقات، أو التركيبات السائبة، أو السيقان الفولاذية المنحنية، أو الخطأ المفرط في تركيز الأداة. الأولويات: فحص الكوليت، ونفاذ المغزل، واستقامة الساق.
ج3: نعم. تعتبر قواطع PCD ذات نصف القطر الصغير مناسبة لثنائي الفينيل متعدد الكلور ذو قاعدة الألومنيوم. تحسين معلمات القطع لمنع التصاق رقائق الألومنيوم والتحكم في حرارة القطع لتجنب التشوه الحراري للركيزة.
عنوان
المبنى رقم 17، مجمع يونغليدا تيانشينغ الصناعي، رقم 50 شارع جانجكو، منطقة وانجيانغ، مدينة دونغقوان، مقاطعة قوانغدونغ، الصين
هاتف
بريد إلكتروني