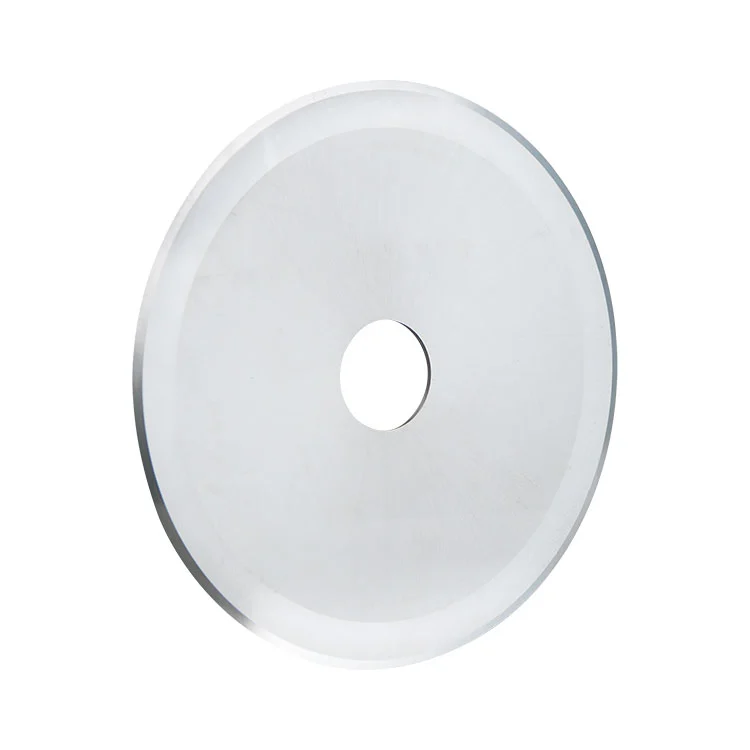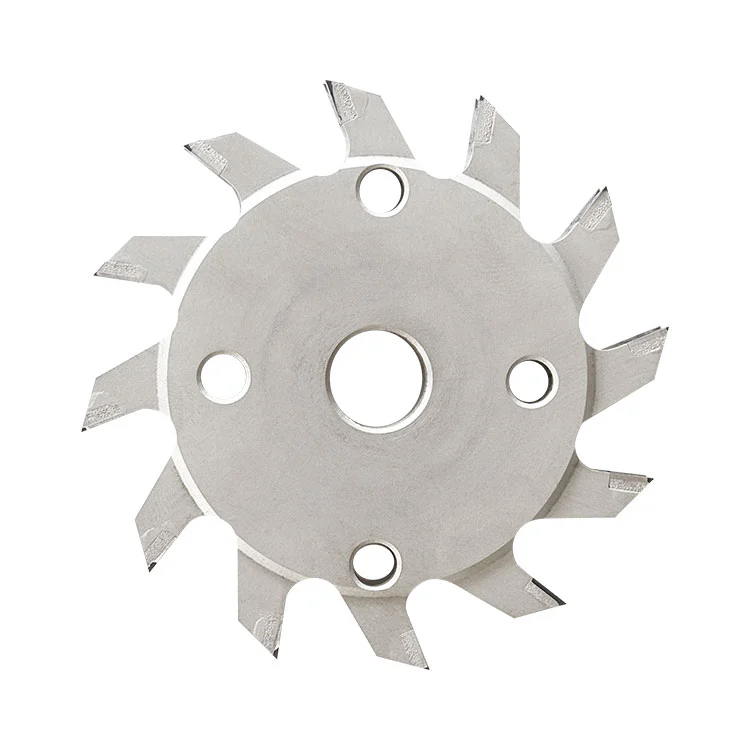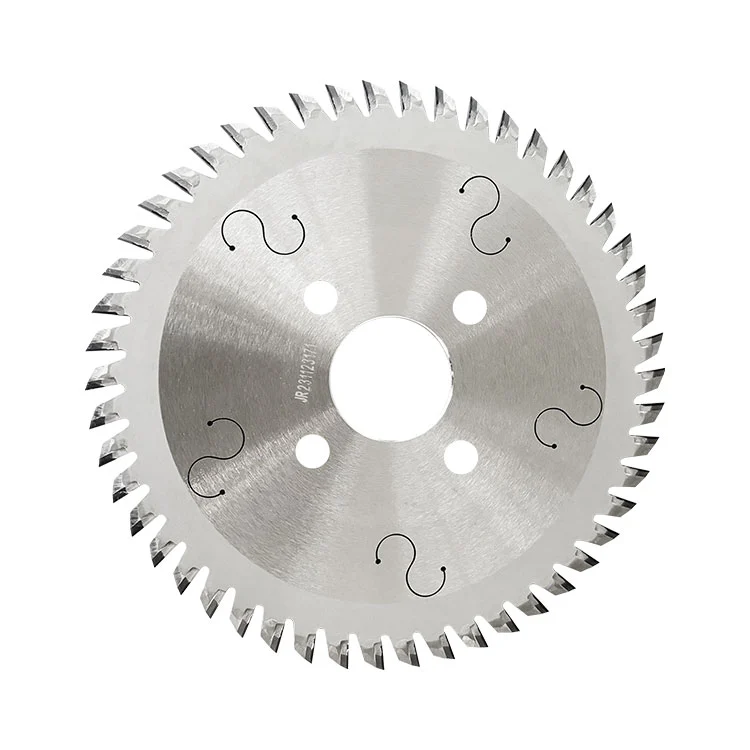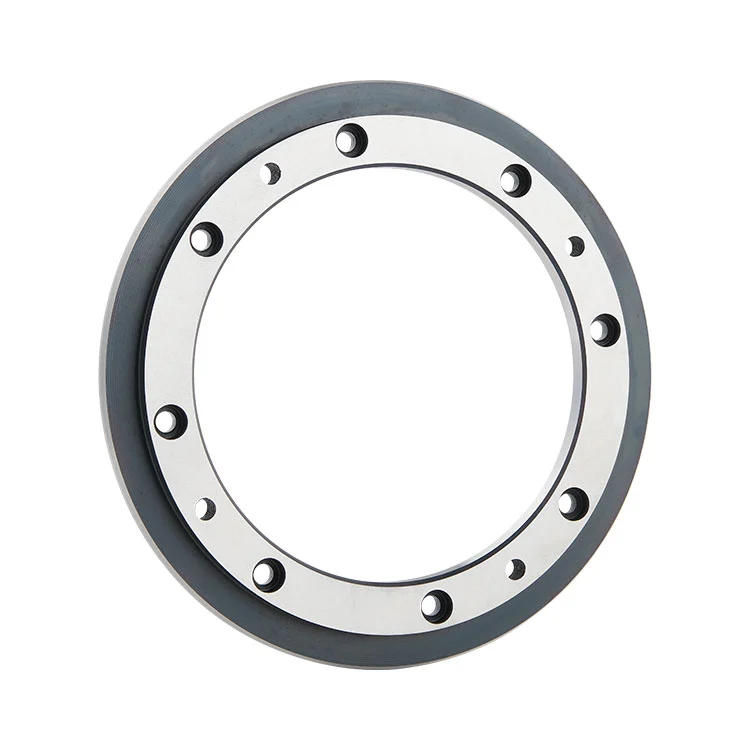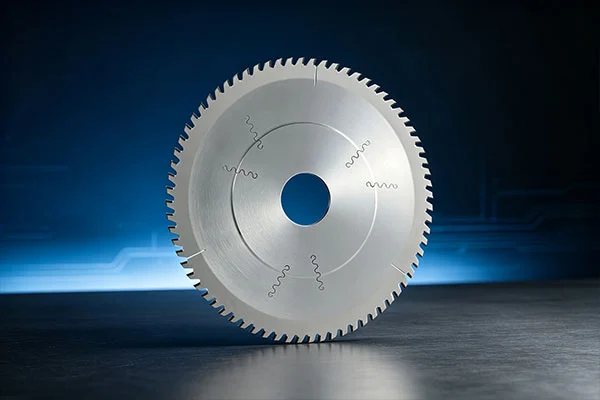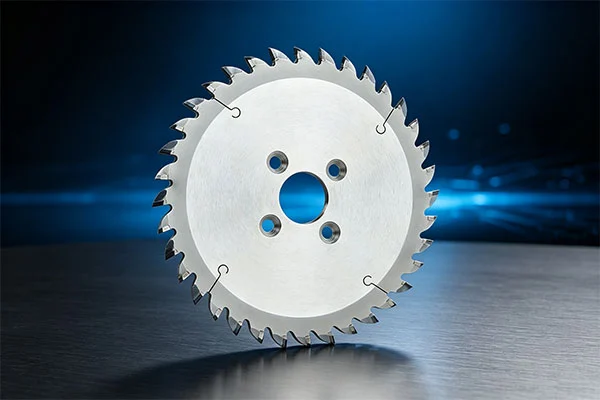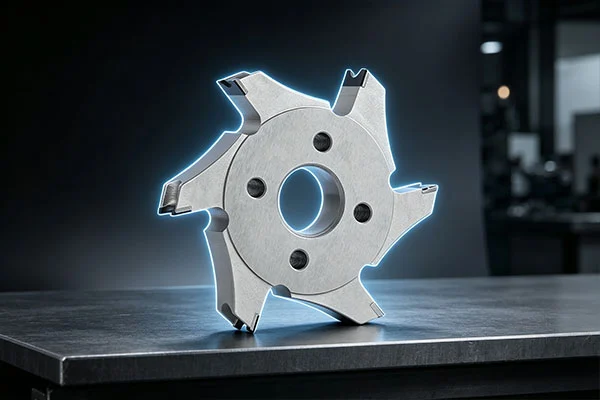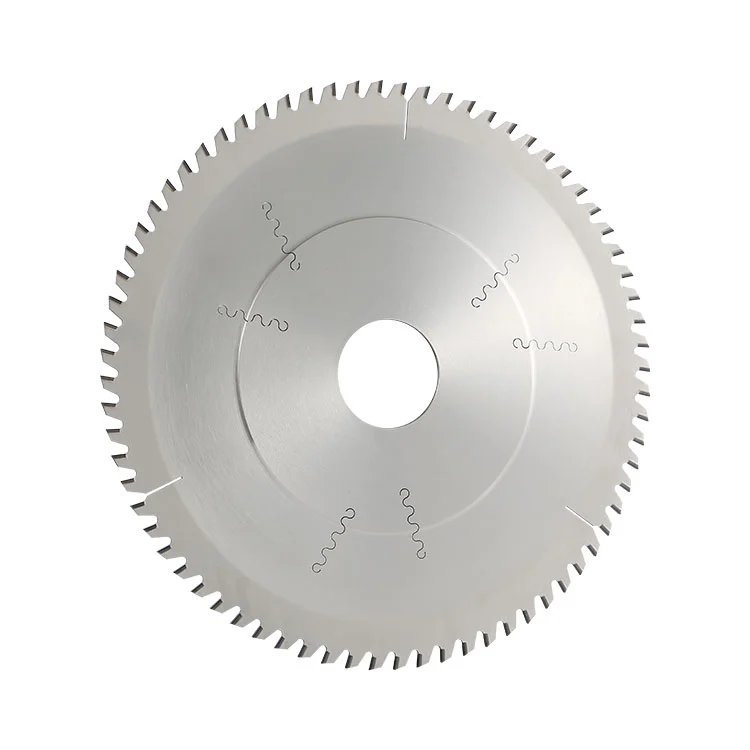
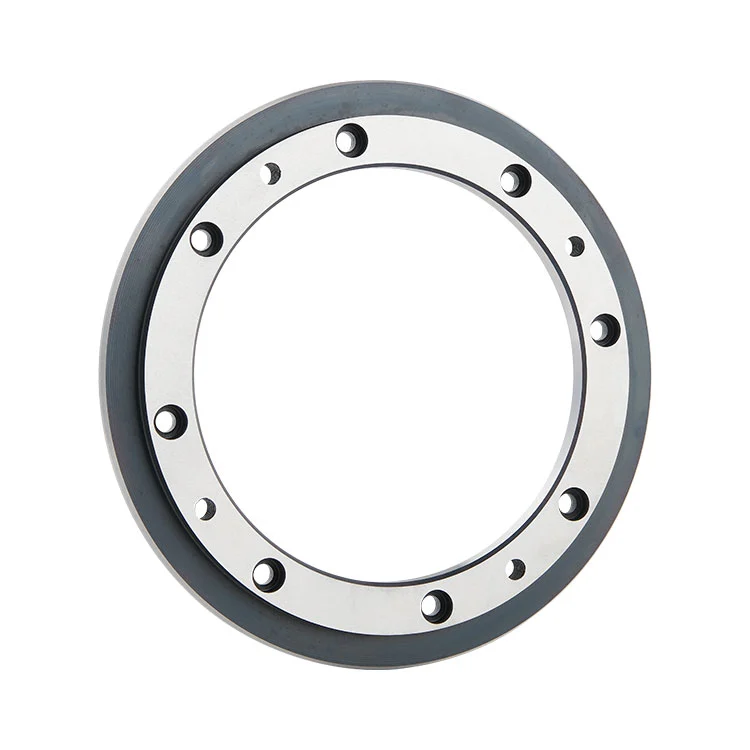
تعتبر أبعاد الركيزة المتسقة وحواف القطع النظيفة مهمة في إعداد مادة ثنائي الفينيل متعدد الكلور. في الإنتاج المستمر،قاطع الحز من كربيد ثنائي الفينيل متعدد الكلوريلعب دورًا عمليًا في تقطيع الصفائح المغطاة بالنحاس (CCL) والبولي بروبيلين المسبق طوليًا قبل عمليات تصنيع ثنائي الفينيل متعدد الكلور اللاحقة. يؤثر اختيار المواد وهندسة الشفرة ودقة الأبعاد والتنسيق بين السكاكين العلوية والسفلية على نتيجة القطع النهائية.
1. دور الحز في إنتاج ثنائي الفينيل متعدد الكلور
4. التنسيق بين السكين العلوي والسفلي
يعد الحز خطوة تحضيرية مهمة في إنتاج المواد الأساسية لثنائي الفينيل متعدد الكلور. يتم توفير الصفائح المغطاة بالنحاس والـPP المسبق في صفائح أو لفات قد تتطلب قطعًا طوليًا لتحقيق الأبعاد المطلوبة للمعالجة النهائية.
خلال هذه العملية، تعمل السكاكين الدائرية مع آلة القطع لتقسيم المواد على طول خط القطع المحدد مسبقًا. يمكن أن تؤثر جودة القطع على معالجة المواد واتساق الأبعاد وحالة الحواف قبل عمليات التصفيح وتصنيع ثنائي الفينيل متعدد الكلور اللاحقة.
على عكس القطع للأغراض العامة، يتطلب قطع الركيزة ثنائي الفينيل متعدد الكلور الاهتمام بخصائص المواد وظروف القطع. يمكن أن يؤدي القطع غير المتساوي أو النتوءات المفرطة أو انفصال المواد إلى أعمال فحص ومناولة إضافية. لذلك يعد اختيار الأدوات المناسبة جزءًا مهمًا من الحفاظ على عملية إنتاج مستقرة.
تؤثر المواد المستخدمة لتصنيع سكين الحز على مقاومة التآكل والصلابة واستقرار الأبعاد والقدرة على تحمل أحمال القطع المتكررة. تعتبر هذه الخصائص ذات أهمية خاصة في بيئات الإنتاج المستمر حيث تتعرض الحافة المتطورة للاتصال المتكرر مع المواد الأساسية لثنائي الفينيل متعدد الكلور.
SKD11 عبارة عن فولاذ عالي الكربون وسبائك كروم عالي يحتوي على عناصر صناعة السبائك مثل الكروم والموليبدينوم والفاناديوم. مع المعالجة الحرارية المناسبة والطحن الدقيق، يمكنها توفير الصلابة ومقاومة التآكل المطلوبة لتطبيقات الحز الصناعية.
بالنسبة لهذا القاطع، يمكن أن تصل الصلابة المتطورة بعد المعالجة الحرارية إلى HRC 60-62. توفر المادة أيضًا ثبات الأبعاد وتوازنًا بين الصلابة والمتانة، مما يساعد الشفرة على تحمل عمليات القطع المتكررة وتأثيرات مفاصل المواد.
يجب أن يكون اختيار المواد مطابقًا للركيزة الفعلية وتكوين الماكينة وظروف الإنتاج. لا تضمن حافة القطع الأكثر صلابة وحدها نتيجة قطع مثالية إذا كانت محاذاة الشفرة أو الخلوص أو حالة الماكينة غير مناسبة.
تؤثر دقة الشفرة بشكل مباشر على اتساق القطع. في عملية تقطيع الركيزة لثنائي الفينيل متعدد الكلور، يمكن أن تؤدي انحرافات الأبعاد ونفاذ الشفرة إلى اختلافات في عرض القطع أو الحواف غير المستوية أو التشغيل غير المستقر.
تساهم العديد من عوامل التصنيع والفحص في دقة سكين القطع الدائري:
● دقة الأبعاد:يجب أن يتوافق القطر الخارجي والقطر الداخلي والسمك مع معدات الحز وتكوين القطع المطلوب.
● نهاية النفاذ:يساعد التحكم في الجريان النهائي في الحفاظ على عرض القطع المتسق ويقلل من التلامس غير المتساوي أثناء التشغيل.
● التسطيح:يدعم تسطيح الشفرة الوضع المستقر والتشغيل السلس بسرعة الماكينة المحددة.
● حالة المتطورة:يساعد الطحن الدقيق على إنتاج حافة متسقة، بينما يتحقق الفحص النهائي من وجود رقائق وخدوش ونتوءات.
هذه العوامل تعمل معا. يمكن أن تساعد الشفرة الأرضية بشكل صحيح ذات الأبعاد التي يمكن التحكم فيها في الحفاظ على ظروف القطع المتكررة طوال فترة الإنتاج.
تستخدم العديد من أنظمة قطع الركيزة PCB ترتيبًا للسكين العلوي والسفلي. تعمل السكاكين الدائرية معًا على عمود القطع لإنشاء عملية قطع متدحرجة. يعد تحديد المواقع والتخليص النسبي أمرًا مهمًا لعملية القطع.
لا يمكن لسكين واحد أن يقوم بعملية التقطيع المزدوجة المقصودة بنفسه. يجب أن تتم مطابقة السكاكين العلوية والسفلية وفقًا لتصميم الماكينة وسمك المادة ومتطلبات القطع.
يمكن أن يؤثر الخلوص غير الصحيح أو المحاذاة غير الصحيحة أو الجريان المفرط للعمود على قسم القطع حتى عندما تكون الشفرات نفسها في حالة جيدة. أثناء التثبيت والإعداد، يجب على المشغلين التحقق من اقتران السكين وتحديد موضعه وحالة الماكينة قبل بدء الإنتاج المستمر.
تعتبر النتوءات وحواف القطع غير المستوية من المشكلات الشائعة التي تتطلب استكشاف الأخطاء وإصلاحها بشكل منهجي. وهي لا تشير بالضرورة إلى وجود خلل في سكين الحز. قد تساهم العديد من عوامل العملية والمعدات في حدوث المشكلة.
● حافة القطع البالية:قد لا تقطع الحافة الخاملة الركيزة بشكل نظيف، مما يؤدي إلى زيادة النتوءات.
● إزالة السكين بشكل غير صحيح:يمكن أن تؤثر الفجوة غير المناسبة بين السكاكين العلوية والسفلية على عملية القطع المتداول.
● الإفراط في نفاذ النهاية:قد تتسبب الحركة غير المتساوية للشفرة في حدوث ظروف قطع غير متناسقة عبر عرض المادة.
● الحالة المادية:يمكن أن تؤثر الاختلافات في سمك الركيزة أو محتوى الرطوبة على سلوك القطع.
● ارتداء رمح الآلة:قد يؤثر عمود القطع البالي أو غير المستقر على موضع الشفرة ودقة التشغيل.
عندما تتدهور جودة القطع، يكون فحص الشفرة والآلة والركيزة معًا أكثر فعالية من استبدال السكين دون تحديد السبب.
تبدأ مراقبة الجودة بفحص المواد الخام وتستمر خلال التصنيع والمعالجة الحرارية والطحن والفحص النهائي. تساعد كل مرحلة في تحديد المشكلات المحتملة قبل دخول آلة القطع إلى مرحلة الإنتاج.
يمكن فحص مادة SKD11 الخام للتأكد من تركيبها وحالتها المعدنية وصلابتها. أثناء التصنيع، يقوم المفتشون بالتحقق من الأبعاد الرئيسية والتسطيح. يتضمن فحص المعالجة الحرارية أخذ عينات من صلابة الدفعة، بينما يركز فحص الطحن الدقيق على تفاوتات الأبعاد، والتسطيح، والجريان النهائي.
قبل الشحن، يتم فحص حافة القطع تحت المجهر بحثًا عن الرقائق والخدوش والنتوءات. تخضع المنتجات النهائية أيضًا لفحوصات الأبعاد والمظهر.
أثناء تشغيل سكين الحز، تصبح حافة القطع الخاصة بها بالتدريج. اعتمادًا على حالة الشفرة المتبقية وبدل الطحن المتاح، قد تؤدي إعادة الطحن إلى استعادة قدرتها على القطع وإطالة عمر الخدمة القابل للاستخدام.
يمكن أن يساعد الفحص المنتظم لحافة القطع وخلوص السكين وعمود القطع في تحديد المشكلات النامية قبل أن تتسبب في انقطاع كبير في الإنتاج. يجب أن تتبع عملية إعادة الطحن المتطلبات الفنية المناسبة للحفاظ على الأبعاد المطلوبة وهندسة الشفرة.
يتطلب اختيار القاطع المناسب أكثر من مجرد التحقق من قطره الخارجي. يجب أن تتوافق الأداة مع آلة الحز ونوع المادة ومتطلبات الإنتاج.
قبل تأكيد المواصفات، يجب على الشركات المصنعة النظر في ما يلي:
● مادة:تأكد مما إذا كان التطبيق يتضمن CCL أو PP prepreg أو ركيزة أخرى متوافقة.
● تكوين الجهاز:تحقق من عمود القطع وترتيب التركيب ومتطلبات إقران السكين العلوي والسفلي.
● أبعاد:تأكد من القطر الخارجي والقطر الداخلي والسمك وفقًا لرسومات المعدات.
● متطلبات القطع:تحديد عرض الحز المطلوب والحالة المتطورة المقبولة.
● الاختبار التجريبي:قم بتقييم جودة القطع واتساق الأبعاد وظروف النتوءات على الماكينة الفعلية قبل الشروع في كميات إنتاج أكبر.
كمرجع، تتضمن مواصفات المنتج المدرجة لهذا القاطع أقطار خارجية 150 مم، 190 مم و200 مم، أقطار داخلية 100 مم أو 140 مم، وسمك 12 مم أو 15 مم. يمكن أيضًا مناقشة الأبعاد المخصصة وفقًا لرسومات المعدات.
يساعد توفير رسومات الآلة الدقيقة ومعلومات الركيزة الشركة المصنعة للأداة على تقييم توافق الأبعاد والتوصية بالتكوين المناسب.
ج:تم تصميم هذا النوع من أدوات القطع للتقطيع الطولي للصفائح المغطاة بالنحاس (CCL) والتجهيز المسبق للPP المستخدم في إنتاج المواد الأساسية لثنائي الفينيل متعدد الكلور.
ج:تعمل السكاكين العلوية والسفلية معًا لإنشاء عملية القطع المتدحرجة. يعد الاقتران والتخليص ضروريين لعملية الحز المقصودة.
ج:يوفر SKD11 صلابة عالية ومقاومة التآكل بعد المعالجة الحرارية المناسبة. هذه الخصائص تجعلها مناسبة لعمليات القطع المتكررة التي تتضمن المواد الأساسية لثنائي الفينيل متعدد الكلور.
ج:هذا النموذج مخصص لتقطيع المواد الأساسية CCL وPP، ولوحات الدوائر FR4 غير النهائية ذات الدوائر النحاسية. يجب تأكيد التطبيق مع الشركة المصنعة للأداة قبل الاستخدام.
ج:افحص الحالة المتطورة، وخلوص السكين العلوي والسفلي، وتدفق نهاية الشفرة، وحالة الركيزة، وعمود القطع. كل هذه العوامل يمكن أن تؤثر على جودة القطع.
ج:نعم. يمكن تخصيص القطر الخارجي والقطر الداخلي والسمك وفقًا لرسومات العملاء ومتطلبات المعدات.
ج:نعم. يمكن لإعادة الطحن استعادة حافة القطع عندما يبقى بدل طحن كافٍ. يعتمد العدد الفعلي لدورات إعادة الطحن على حالة الشفرة ومتطلبات الأبعاد.
ج:تتضمن المعلومات المفيدة نموذج آلة الحز، ورسومات القطع، والأقطار الخارجية والداخلية المطلوبة، والسمك، ونوع الركيزة، وأبعاد القطع المستهدفة.
يعتمد قطع الركيزة الموثوق به لثنائي الفينيل متعدد الكلور على مزيج من مادة الأداة المناسبة والتصنيع الدقيق وإقران السكين الصحيح وظروف الماكينة المستقرة. ومن خلال تقييم هذه العوامل معًا، يمكن للمصنعين التحكم بشكل أفضل في جودة القطع والحفاظ على إعداد متسق للمواد الأولية.
هل تبحث عن آلة قطع مناسبة لخط معالجة المواد PCB الخاص بك؟
شارك رسومات المعدات الخاصة بك ومتطلبات القطع مع فريقنا.
إرسال استفسار